气体活化(蒸汽、CO₂)
要点速览(TL;DR)
- 活化方法分两大类:化学活化(ZnCl₂、H₃PO₄ 等)与气体活化(蒸汽、CO₂)。前者低温高产率但需洗涤回收;后者更“干净”但需要 800–1000°C 的高温供热与严控气氛。
- ZnCl₂ 经典工艺高效简单,但因锌污染问题逐渐衰退;H₃PO₄ 路线更普及,关键成本项是酸回收与洗涤系统。
- 气体活化的反应本质是温和氧化/气化:H₂O 或 CO₂ 先吸附并形成表面氧化物 C(O),随后表面氧化步骤控速;H₂ 与 CO 会形成表面络合物阻碍活化,因此常在炉内引入空气/氧燃烧掉它们以“再生活化气体”并补热。
- 纯氧不能直接做活化气体:反应速率过快(可比 CO₂ 快 ~100 倍),容易变成失控燃烧并产生大孔;含钾盐原料会进一步放大失控风险。
- 小剂量无机盐(尤其 KOH、K₂CO₃)可作为“活化促进剂”加速气体活化,典型用量 0.1–5%,但会改变孔结构与强度窗口。
关键概念与术语表
| 术语 | 含义 | 工程上最关心的点 |
|---|---|---|
| ZnCl₂ 活化 | 经典化学活化路线 | 工艺效率高但环保压力大 |
| H₃PO₄ 活化 | 磷酸化学活化路线 | 回收与洗涤成本关键 |
| 蒸汽活化 | H₂O 与碳气化开孔 | 速率快、孔结构可调 |
| CO₂ 活化 | CO₂ 与碳气化开孔 | 速率更慢、窗口更温和 |
| 表面氧化物 C(O) | 活化中间态表面复合物 | 控速步骤相关 |
| 活化促进剂 | 加速气化反应的添加物 | 提速但易改变孔结构 |
化学活化:低温高效率,但“后处理就是工艺的一半”
ZnCl₂ 路线:成熟但在衰退
经典 ZnCl₂ 工艺常以泥炭/锯末等为原料:用浓 ZnCl₂ 溶液按一定比例混合、干燥后在 600–700°C 加热,随后酸洗/水洗去除锌盐并回收。部分工艺会在化学活化后追加蒸汽活化以获得更多细孔。该路线因锌化合物环境污染问题逐渐衰退。
H₃PO₄ 路线:更主流的化学活化
磷酸可以处理未炭化或已炭化原料。典型思路是把细粉原料与磷酸溶液混成浆料,干燥后在 400–600°C 加热,随后萃取/洗涤去除酸(或先中和生成磷酸盐再洗出),得到活性炭。该路线同样具有“反应温度低、产率高、速度快”的优势,但酸回收与洗涤系统的成本与经验(know-how)往往决定工厂竞争力。
气体活化:靠温和气化开孔,热量与气氛控制决定上限
气体活化常用蒸汽、CO₂ 或其混合物。实验显示蒸汽对碳的反应性可显著高于 CO₂(典型口径约 8 倍)。主要反应可用下式概括:
H₂O + C → CO + H₂ ΔH = +117 kJ
2H₂O + C → CO₂ + 2H₂ ΔH = −75 kJ
CO₂ + C → 2CO ΔH = +159 kJ
这些反应总体上对供热要求高,温度低于 800°C 时速率会急剧下降,工程上几乎无法继续活化。因此炉内需要让碳颗粒与活化气体充分接触,并提供足够热通量。
炉内燃烧:既补热,也把“抑制剂”烧掉
气体活化会生成 CO 与 H₂。它们不仅带走能量,还会明显抑制活化速率:CO 与 H₂ 会形成 C(CO)、C(H) 等表面络合物,占据活性位点,尤其 C(H) 更稳定,会阻断 C(O) 的形成与反应。工程上常在反应器合适位置引入空气/氧燃烧掉 CO 与 H₂:
CO + 0.5O₂ → CO₂ ΔH = −285 kJ
H₂ + 0.5O₂ → H₂O ΔH = −238 kJ
这样既补充了热量,也把抑制剂转成活化气体(CO₂、H₂O),形成工艺闭环。
为什么不能用纯氧活化:快到失控就不是活化了
氧与碳的反应速度可比 CO₂ 快两个数量级,在混入蒸汽或惰性气体时少量氧会导致更大孔结构;若原料含钾盐等促进剂,更可能直接进入不可控燃烧而不是受控活化。因此氧/空气更多被用作“局部燃烧补热与气体再生”,而不是作为主活化剂。
活化促进剂:KOH/K₂CO₃ 把速率拉上去,也把窗口拉窄
小剂量无机盐可显著加速气体活化,工业上最重要的促进剂包括 KOH 与 K₂CO₃,典型用量 0.1–5%。它们可以以固体混合或溶液浸渍方式加入,必要时先成形并低温炭化再活化。促进剂能提高速率,但会改变孔结构与强度窗口,且对气氛选择有影响(例如部分煤基体系更偏好含 CO₂ 的混合气而非纯蒸汽)。
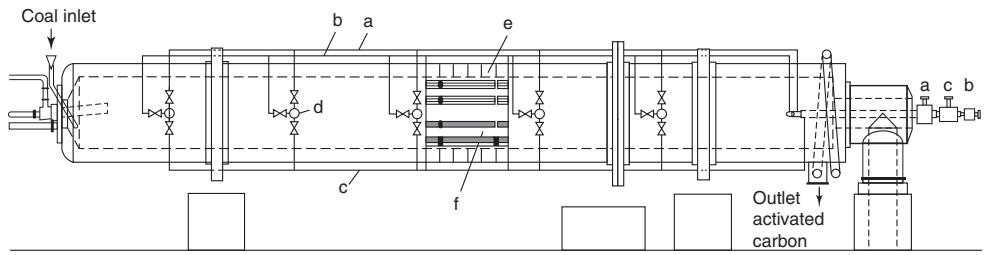
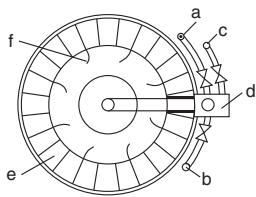
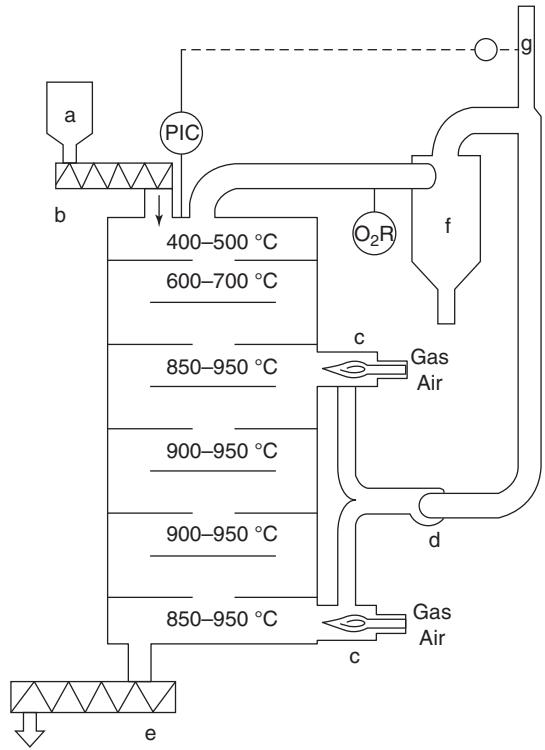
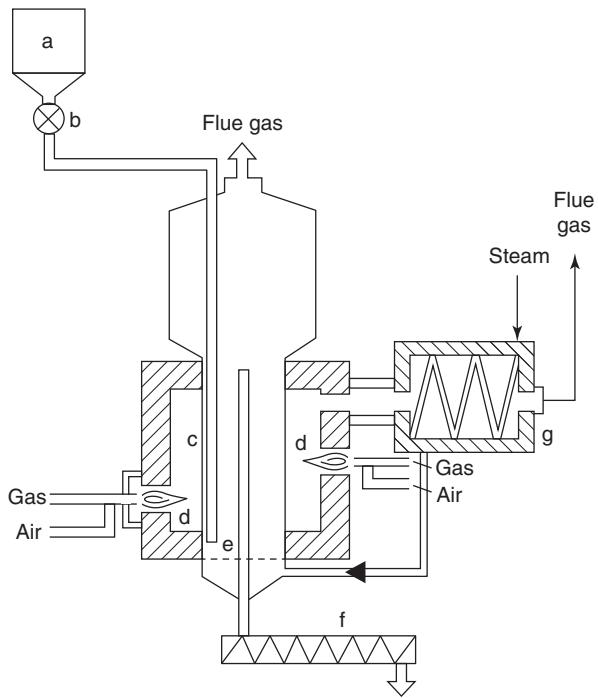
图1. 蒸汽活化回转窑结构示意(原始图 9.7)
常见问题(FAQ)
-
为什么 ZnCl₂ 工艺在衰退? 主要是锌化合物带来的环境污染与合规压力,使得该路线成本结构变差。
-
磷酸活化的关键成本项是什么? 磷酸回收与洗涤系统。工艺效率高,但后处理决定总体经济性与产品一致性。
-
气体活化为什么必须高温(≥800°C)? 反应速率在低温下急剧下降,且反应多为吸热/需供热过程,温度不够则活化难以进行。
-
为什么要在炉内燃烧 CO/H₂? 一是补热,二是把 CO/H₂ 这种“抑制剂”转回 CO₂/H₂O 并释放热量,提升活化速率与稳定性。
-
活化促进剂一定能提升产品质量吗? 不一定。它能提速,但也可能把孔结构做大、强度变差或导致气氛敏感性增加,需要用目标应用窗口来验证。

故障维修
- 2000℃真空碳管烧结炉|气氛碳管炉
- 高校用小型真空熔炼炉\小型真空熔炼炉
- 高温台车炉\台车式电阻炉Bogie hearth resistance furnace
- 卧式炭化炉:HC高热膜碳化炉
- VC散热板烧结炉\热管VC烧结炉
- 碳化硅烧结炉|2200度超高温烧结炉
- 高温石墨化炉\真空石墨烧结炉
- 2100度真空钨丝炉\2200℃超高真空钨丝烧结炉
- 赛特瑞真空热压炉\真空热压高温烧结炉
- 1400度箱式实验电炉\1400度箱式电炉
- 1200度滑轨式真空气氛管式电炉\1200度滑轨式管式炉
- 医用防护服拉伸试验机\口罩拉伸试验机
- STR 1200℃多工位真空气氛管式电炉\1200℃多工位管式电炉
- STR1200度带观察窗马弗炉又称可视高温炉
操作说明
- 多工位真空管式炉\多工位管式高温炉
- 1800℃管式炉\高温管式电阻炉
- SIGMA Single Zone Tube:1000℃-1800℃
- 2300度真空热压烧结炉Vacuum hot pressing sintering furnace
- 1400℃真空热压烧结炉\真空热压炉
- 小型智能高温电炉:实验室智能高温马弗炉
- 高温箱式热处理炉
- 小型转底炉rotary hearth furnace
- 什么叫转底炉?转底炉脱锌
- 转底炉:手动或自动装料机构
- 小型转底炉:什么是转底炉
- 感应式气相沉积炉
- 中频高温石墨化炉\3000℃度烧结炉
- 真空碳化炉:卧式真空碳化炉\立式真空碳化炉
电炉推荐
- 生物质硬碳中试旋转管式炉 CO₂活化系统 P&ID工艺逻辑说明
- 生物质基(椰壳 + 秸秆)硬碳|中试旋转管式炉 CO₂活
- 硬碳负极活化管式炉|中试旋转管式炉 CO₂活化工艺
- 负极材料 CO 活化管式炉(锂电池碳基 / 硅碳负极多孔
- 气体活化(蒸汽、CO₂)
- 1200度实验室用小型实验坩埚炉:上开门井式坩埚炉
- Li₂S 真空气氛保护箱式炉(甲类防爆)
- 1600℃高温抗氧化试验炉:含碳耐火材料抗氧化性试验炉
- 硅碳负极材料整线解决方案
- 2kg气相沉积硅碳流化床
- 活化流化床
- 流化床气相沉积反应器
- 流化床主物质炭活化包覆工艺详细介绍
- 耐火材料耐火度实验设备